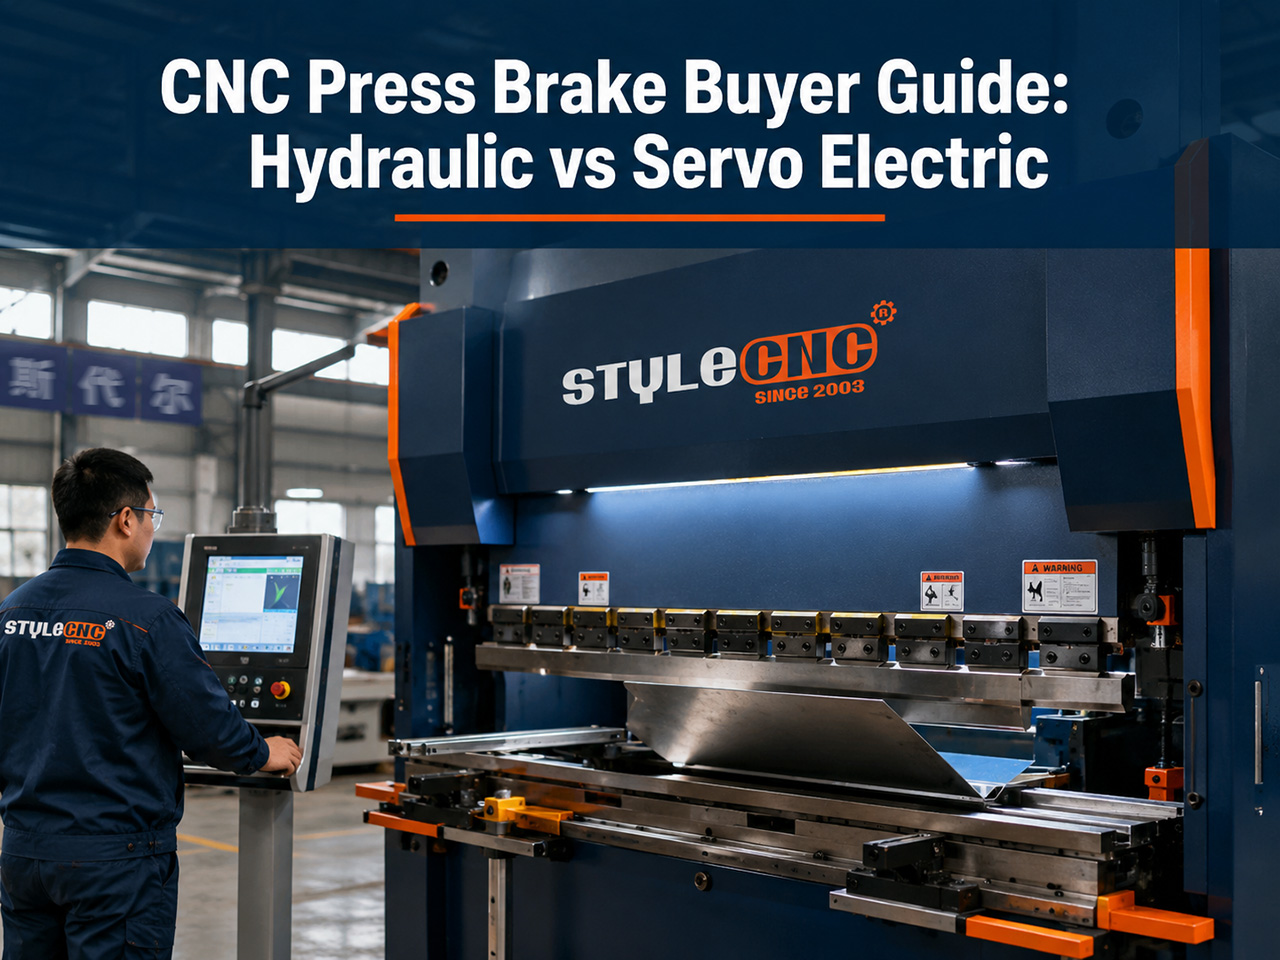
နှစ်မျိုးလုံးက ယုံကြည်လောက်တဲ့ ကိန်းဂဏန်းတွေကို ထုတ်ပြန်ထားတာကြောင့် ဝယ်သူအများစုက တွန့်ဆုတ်နေကြတယ်လို့ ယူဆကြပါတယ်။ ဒီလမ်းညွှန်ချက်က ဆုံးဖြတ်ချက်ချတဲ့ လမ်းကြောင်းအပြည့်အစုံကို အောက်ပါအတိုင်း ဖော်ပြထားပါတယ်- CNC ကွေးစက် သတ္တုပုံစံများ၊ မောင်းနှင်မှုအမျိုးအစားများသည် အလုပ်ခွင်ကြမ်းပြင်တွင် အမှန်တကယ်ပြောင်းလဲသွားသောအရာ၊ တန်ချိန်နှင့် ဝင်ရိုးများကို သင်၏အစစ်အမှန်အော်ဒါစာအုပ်နှင့် မည်သို့အရွယ်အစားသတ်မှတ်ရမည်နှင့် ပိုင်ဆိုင်မှုကုန်ကျစရိတ်များ မည်သည့်နေရာတွင် ဖုံးကွယ်ထားရမည်တို့ကို ඒ အဆုံးတွင်၊ သင်၏အလုပ်အတွက် မှန်ကန်သောစက်အမျိုးအစားသည် အငြင်းပွားဖွယ်ရာထက် ရှင်းလင်းသင့်သည်။
CNC Press Brake ဘယ်လိုအလုပ်လုပ်လဲ
press brake တိုင်းဟာ သတ္တုကို အခြေခံနည်းလမ်းအတိုင်း ဖွဲ့စည်းပါတယ်။ ram တစ်ခုက အပေါ်ပိုင်း punch ကို အောက်ဘက်ကို အောက်ဘက် die ထဲကို တွန်းပို့ပြီး စာရွက်က punch tip ပတ်ပတ်လည်မှာ program လုပ်ထားတဲ့ angle နဲ့ ခေါက်သွားပါတယ်။ controller က ram အနက်၊ back gauge အနေအထားနဲ့ bending sequence ကို ညှိနှိုင်းပေးတာကြောင့် flange တစ်ခုစီဟာ drawing မှာ ဖော်ပြထားတဲ့ နေရာမှာ ကျရောက်ပါတယ်။
ပုံသွင်းခြင်းနည်းလမ်းကို ဆုံးဖြတ်ပေးသည်။ လေဖြင့်ကွေးခြင်းသည် တန်ချိန်အနည်းဆုံးကို အသုံးပြု၍ ပုံသွင်းခြင်းကို ရပ်တန့်စေပြီး ကိရိယာတစ်ခုသည် ထောင့်များစွာကို ဖွဲ့စည်းနိုင်စေကာ ချိန်ညှိရန် စပရိန်ပိုမိုကုန်ကျသည်။ အောက်ခြေတွင် ပုံဖော်ခြင်းသည် ထောင့်ထိန်းချုပ်မှုကို ပိုမိုတင်းကျပ်စေရန်အတွက် စာရွက်ကို ပုံသွင်းခြင်းထဲသို့ အပြည့်အဝဖိသွင်းသည်။ ပုံဖော်ခြင်းသည် ပို၍ပင်လုပ်ဆောင်ပြီး တန်ချိန်ထက် အဆများစွာအောက်တွင် ပစ္စည်းထဲသို့ အပ်ထိပ်ဖျားကို ထုရိုက်ပြီး ထောင့်ကို လုံးဝနီးပါး လော့ချပေးသည်။ ခေတ်မီဆိုင်အများစုသည် လေဖြင့်ကွေးပြီး ခံနိုင်ရည်လိုအပ်သည့် အစိတ်အပိုင်းများအတွက် အောက်ခြေတွင် ထားရှိပေးသည်။
နောက်ဘက် gauge သည် အစိတ်အပိုင်းဝယ်ယူသူများ လျှော့တွက်ထားသော အစိတ်အပိုင်းဖြစ်သည်။ ၎င်းသည် ဖြတ်ချက်တိုင်းမတိုင်မီ စာရွက်ကို နေရာချထားပေးသောကြောင့် ၎င်း၏ဝင်ရိုးအရေအတွက်သည် ကိုယ်တိုင်နေရာချခြင်းမရှိဘဲ အစိတ်အပိုင်းတစ်ခု မည်မျှရှုပ်ထွေးစွာ ဖွဲ့စည်းနိုင်သည်ကို ဆုံးဖြတ်ပေးသည်။ အခြေခံ X ဝင်ရိုးသည် gauge လက်ချောင်းများကို ရှေ့နှင့်နောက်သို့ ရွှေ့ပေးပြီး၊ R ဝင်ရိုးသည် အနားကွပ်အစိတ်အပိုင်းများအတွက် ၎င်းတို့ကို မြှင့်တင်ပေးပြီး၊ Z ဝင်ရိုးသည် offset bends များအတွက် ၎င်းတို့ကို ဘေးတိုက်ရွှေ့ပေးသည်။
အော်ပရေတာများသည် မေးခွန်းကို လက်တွေ့ကျကျ ပုံဖော်လေ့ရှိသည်- ဤစက်သည် ၂ မီလီမီတာ သံမဏိဖြင့် တစ်ဝက်ဒီဂရီအထိ ထိန်းထားနိုင်ပါသလား၊ သို့မဟုတ် ၄-ကွေးနိုင်သော အံဆွဲတစ်ခုသည် အမှန်တကယ်တွင် မည်မျှ လှုပ်ရှားနိုင်သနည်း။ ထိုမေးခွန်း ၂ ခုဖြစ်သည့် တသမတ်တည်းရှိမှုနှင့် လည်ပတ်မှုအရေအတွက်သည် မည်သည့်သတ်မှတ်ချက်စာရွက်ထက်မဆို စက်အမျိုးအစားများကို ပိုမိုမြန်ဆန်စွာ ခွဲခြားပေးသည်။ အထည်အလိပ်ပြုလုပ်သူသည် ကွက်လပ်များကို ဖြတ်တောက်သည် ကြိုတင်ကွေးညွတ်ပရိုဖိုင်ပြုလုပ်ရန်အတွက် CNC ပလာစမာဖြတ်စက် ကွေးညွှတ်တဲ့ဘက်ကို ဖြတ်တောက်တဲ့ဘက်နဲ့ လိုက်လျောညီထွေဖြစ်အောင် လုပ်ချင်ပါလိမ့်မယ်၊ ဒါကြောင့် stroke rate ကို သက်တောင့်သက်သာရှိမှုအင်္ဂါရပ်ထက် ထုတ်လုပ်မှုမေးခွန်းတစ်ခု ဖြစ်စေပါတယ်။
Hydraulic vs Servo Electric: အဓိကဆုံးဖြတ်ချက်
ဝယ်ယူမှုဆုံးဖြတ်ချက်တွင် မောင်းနှင်စနစ်သည် တစ်ခုတည်းသော အကြီးမားဆုံးသော ခွဲခြမ်းစိတ်ဖြာမှုဖြစ်သည်။ ဟိုက်ဒရောလစ်စက်များသည် စဉ်ဆက်မပြတ်လည်ပတ်နေသော ပန့်မှ ဆီဖိအားဖြင့် ram ကို ရွေ့လျားစေသည်။ Servo လျှပ်စစ်စက်များသည် မော်တာများကို ဘောလ်ဝက်အူ သို့မဟုတ် ခါးပတ်များနှင့် ချိတ်ဆက်ပြီး တိုက်ရိုက်နေရာချထားမှုထိန်းချုပ်မှုဖြင့် ram ကို ရွေ့လျားစေသည်။
တိုင်းတာနိုင်သော ကွာခြားချက်များသည် ဆိုင်တစ်ဆိုင်၏ စီးပွားရေးကို ပြောင်းလဲရန် လုံလောက်သော ကြီးမားမှုရှိပါသည်။
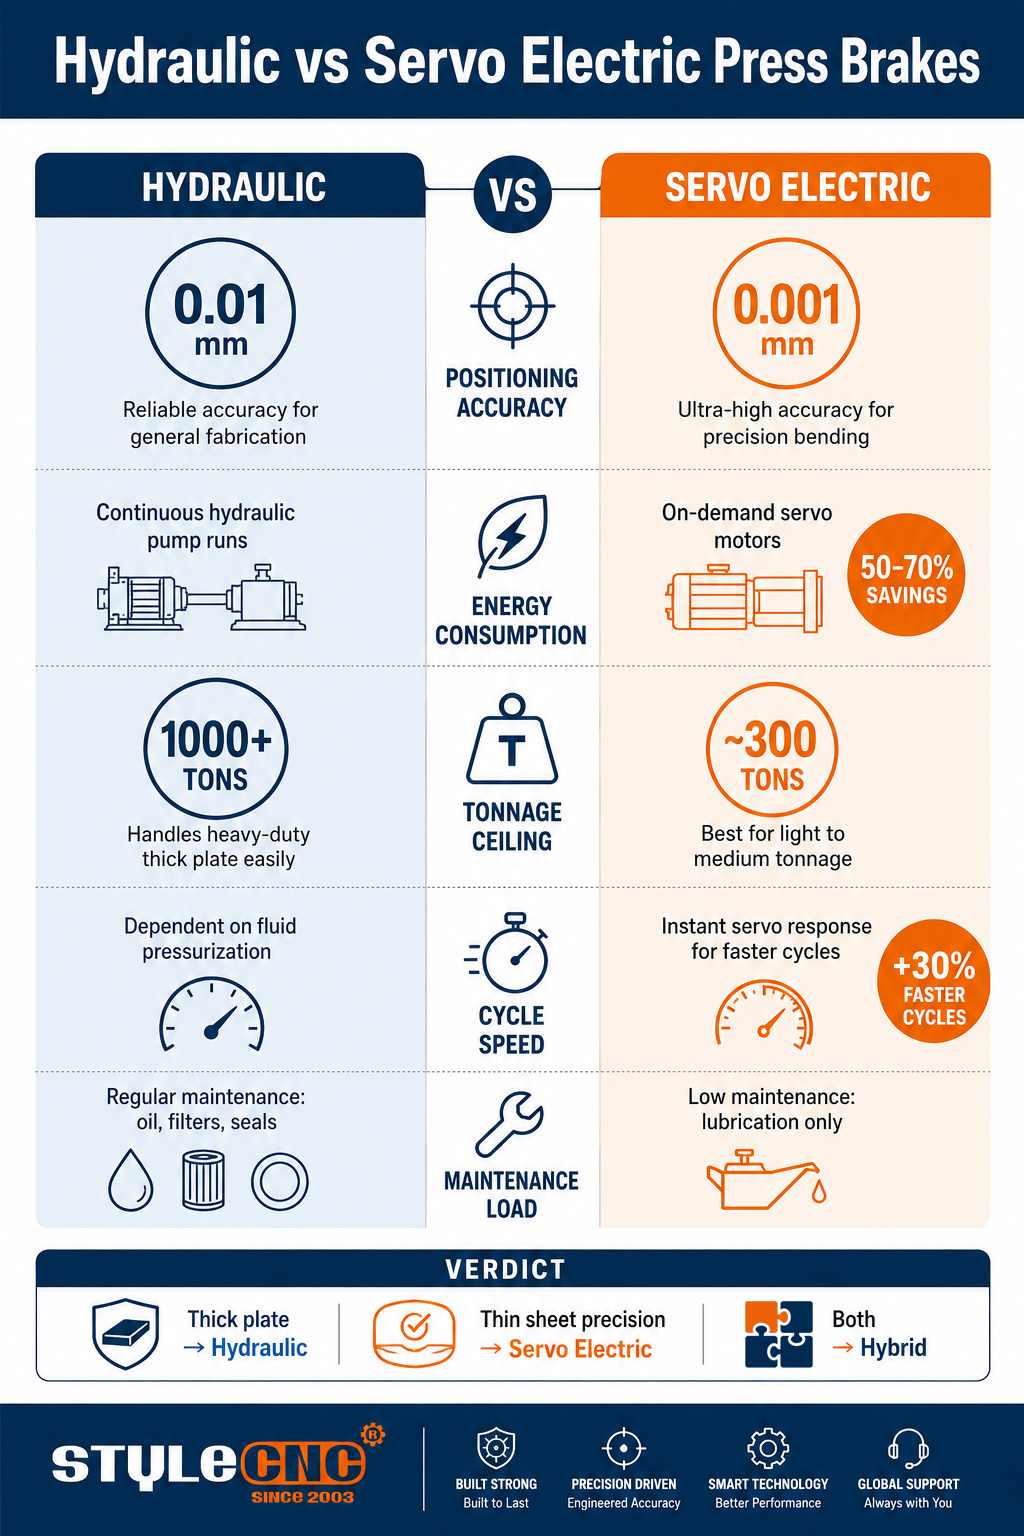
• မော်တာများသည် ram ရွေ့လျားနေချိန်တွင်သာ လျှပ်စီးကြောင်းကို ဆွဲယူသောကြောင့် Servo လျှပ်စစ်ဒရိုက်များသည် ဟိုက်ဒရောလစ်ညီမျှသော ဒရိုက်များထက် စွမ်းအင် ၅၀ မှ ၇၀ ရာခိုင်နှုန်း လျော့နည်းစွာ သုံးစွဲပါသည်။
• တိုက်ရိုက်မောင်းနှင်သော လျှပ်စစ်စက်များတွင် နေရာချထားမှုတိကျမှုသည် 0.001 မီလီမီတာအထိ ရောက်ရှိပြီး ပုံမှန်ဟိုက်ဒရောလစ် ram များအတွက် ခန့်မှန်းခြေအားဖြင့် 0.01 မီလီမီတာသာရှိသည်။
• လျှပ်စစ်မောင်းနှင်မှုများတွင် လည်ပတ်ချိန်များသည် လည်ပတ်မှုအချိန် ၃၀ ရာခိုင်နှုန်းအထိ ပိုမိုမြန်ဆန်လာပြီး၊ servo သည် stroke မတိုင်မီ အရည်ဖိအားပေးခြင်းမရှိဘဲ ချက်ချင်းတုံ့ပြန်သောကြောင့်ဖြစ်သည်။
• ဟိုက်ဒရောလစ်စက်များသည် လက်ရှိလျှပ်စစ်ဒီဇိုင်းများ၏ အမြင့်ဆုံးအလေးချိန်မှာ တန်ချိန် ၃၀၀ နီးပါးရှိသည့် တန်ချိန် ၁၀၀၀ ကိုကျော်လွန်၍ လေးလံသောအပိုင်းကို ပိုင်ဆိုင်နေဆဲဖြစ်သည်။
ကွင်းဆင်းလေ့လာမှုများက မှတ်သားထားသင့်သော သတိပေးချက်တစ်ခုကို ထည့်သွင်းထားသည်- ကြော်ငြာထားသော လျှပ်စစ်ချွေတာမှု၏ အများစုမှာ အော်ပရေတာသည် အစိတ်အပိုင်းများကို ကိုင်တွယ်နေစဉ် ဟိုက်ဒရောလစ်ပန့်သည် ဆီကို လည်ပတ်နေစေသည့် အားလပ်ချိန်အတွင်း ဖြစ်ပေါ်သည်။ သင့်စက်သည် အဆိုင်းအများစုကို ဝန်အောက်တွင် ကွေးညွှတ်နေသော ထူထဲသောပြားဖြင့် ကုန်ဆုံးပါက ကွာဟချက် ကျဉ်းမြောင်းသွားသည်။ ဘရိုရှာရာခိုင်နှုန်းကို အသုံးပြုမည့်အစား သင့်ကိုယ်ပိုင်တာဝန်လည်ပတ်မှုစက်ဝန်းတွင် ကိုယ်စားပြုအစိတ်အပိုင်းတစ်ခုစီအတွက် စွမ်းအင်ကို တိုင်းတာပါ။
| factor | ဟိုက်ဒရောလစ် CNC ဖိဘရိတ် | Servo Electric Press ဘရိတ် | တိုင်းတာခြင်း |
|---|---|---|---|
| positioning တိကျမှန်ကန်မှု | ၀.၀၁ မှ ၀.၀၂ မီလီမီတာခန့်ရှိ ram ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှု | ဘောလ်စခရူးဒရိုက်များဖြင့် ၀.၀၀၁ မှ ၀.၀၀၃ မီလီမီတာအထိ လျှော့ချနိုင်သည် | Ram ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်စွမ်းကို မီလီမီတာဖြင့် စစ်ဆေးပါ။ လက်ကမ်းစာစောင်တွင်မဟုတ်ဘဲ စမ်းသပ်ကွေးညွှတ်မှုတွင် အတည်ပြုပါ။ |
| စွမ်းအင်သုံးစွဲမှု့ | ပန့်သည် အဆက်မပြတ်လည်ပတ်ပြီး အားလပ်ချိန်တွင်ပင် ပါဝါကိုထုတ်ယူသည် | မော်တာများသည် လေဖြတ်ချိန်တွင်သာ ပါဝါကို အသုံးပြုပြီး အသုံးပြုမှု ၅၀ မှ ၇၀ ရာခိုင်နှုန်း လျော့နည်းသွားသည် | အပြည့်အဝ အဆိုင်းတစ်လျှောက် ကိုယ်စားပြုအစိတ်အပိုင်းတစ်ခုလျှင် kWh၊ အားလပ်ချိန်ပါဝင်သည် |
| တန်ချိန် အမြင့်ဆုံး | လေးလံသောပြားများအတွက် တန်ချိန် ၁၀၀၀ ကျော်အထိ ချိန်တွယ်နိုင်သည် | လက်ရှိဒီဇိုင်းများတွင် လက်တွေ့ကျသော မျက်နှာကြက်သည် တန် ၃၀၀ နီးပါးရှိသည် | အထူ၊ ဆွဲဆန့်နိုင်အားနှင့် ဒိုင်းဖွင့်ခြင်းမှ လိုအပ်သော တန်ချိန် |
| စက်ဝန်းအမြန်နှုန်း | အရည်ကို လေဖြတ်တိုင်း ဖိအားပေးရမည် | ချက်ချင်း servo တုံ့ပြန်မှု၊ ၃၀ ရာခိုင်နှုန်းအထိ မြန်ဆန်သော လည်ပတ်မှု | သင့်ရဲ့ တကယ့် အစိတ်အပိုင်း ရောစပ်မှုမှာ တစ်နာရီကို အစိတ်အပိုင်းအရေအတွက် |
| ပြုပြင်ထိန်းသိမ်းမှု ဝန်ထုပ်ဝန်ပိုး | ဆီ၊ filter များ၊ seal များ၊ valve များနှင့် cooler များကို အချိန်ဇယားအတိုင်း ဝန်ဆောင်မှုပေးခြင်း | ဟိုက်ဒရောလစ် ဆားကစ် မပါရှိပါ။ ချောဆီနှင့် မောင်းနှင်မှု စစ်ဆေးမှုများသာ ပြုလုပ်ပါသည်။ | စက်တစ်လုံးလျှင် နှစ်စဉ်ပြုပြင်ထိန်းသိမ်းမှုနာရီနှင့် သုံးစွဲမှုကုန်ကျစရိတ် |
| အသင့်တော်ဆုံး | ထူထဲသောပြား၊ အလေးချိန်မြင့်မားသော၊ ရောနှောလေးလံသော ထုတ်လုပ်မှု | ပါးလွှာသောစာရွက်၊ တိကျသောအကာအရံများ၊ ပမာဏများစွာထပ်ခါတလဲလဲလုပ်ဆောင်ခြင်း | သင့်အော်ဒါစာအုပ်တွင် ၆ မီလီမီတာအထက်နှင့်အောက် အလုပ်များ၏ဝေစု |
hybrid servo hydraulic drive သည် တန်ချိန်နှင့် ထိရောက်မှု လိုအပ်သော အလုပ်ရုံများအတွက် ကွာခြားချက်ကို ပေါင်းစပ်ပေးသည်၊ ပုံမှန်အားဖြင့် fixed-speed hydraulic ထက် စွမ်းအင်သုံးစွဲမှုကို ၃၀ ရာခိုင်နှုန်းမှ ၅၀ ရာခိုင်နှုန်းအထိ လျှော့ချပေးသော်လည်း မြင့်မားသောအားစွမ်းရည်ရှိသော လျှပ်စစ် drive များကိုမူ မယှဉ်နိုင်သေးပါ။
တန်နေး၊ ကုတင်အရှည်နှင့် ဝင်ရိုးအရေအတွက်
ပစ္စည်းအလိုက် စက်အရွယ်အစားကို ချိန်တွယ်ခြင်း
လိုအပ်သော တန်ချိန်ကို ထည့်သွင်းမှု ၃ ခုမှ ရရှိသည်- စာရွက်အထူ၊ ပစ္စည်းဆန့်နိုင်အားနှင့် သတ္တုဖွင့်အကျယ်။ ၃ မီတာအမြင့်ရှိ ကုတင်ပေါ်တွင် ၃ မီလီမီတာ အပျော့စားသံမဏိကို ကွေးခြင်းသည် ၁၂ မီလီမီတာပြားဖွဲ့စည်းခြင်းနှင့် အလွန်ကွာခြားသော စက်တစ်ခုဖြစ်သော်လည်း နှစ်မျိုးလုံးကို ဖိဘရိတ်များဟု ခေါ်သည်။ သံမဏိသည် အပျော့စားသံမဏိ၏ တန်ချိန်ထက် ထက်ဝက်ခန့် ပိုမိုလိုအပ်ပြီး အလူမီနီယမ်သည် အားနည်းသောပုံစံဖြင့် ဖွဲ့စည်းသော်လည်း ပိုမိုပြန်လည်ခုန်ထွက်ပြီး ၎င်းသည် အပြေးသမားတိုင်းနှင့် ရင်းနှီးသော အပြုအမူတစ်ခုဖြစ်သည်။ အလူမီနီယမ်ပြုလုပ်ခြင်းလုပ်ငန်း အခြားစက်အမျိုးအစားများတွင်။
သင်ပုံမှန်ဖွဲ့စည်းနေသော အထူဆုံးပစ္စည်းအတွက် တန်ချိန်ဝယ်ယူပြီးနောက် စက်သည် ၎င်း၏ကန့်သတ်ချက်တွင် ဘယ်တော့မှ မလည်ပတ်စေရန် အနားသတ် ၂၀ ရာခိုင်နှုန်းခန့်ထည့်ပါ။ CNC ဖိဘရိတ် အမြင့်ဆုံးစွမ်းရည်မှာ နေထိုင်ခြင်းက ပိုမြန်မြန် ဟောင်းနွမ်းစေပြီး ထောင့်ကို ပိုဆိုးစေပါတယ်။
Springback သည် အရွယ်အစားသတ်မှတ်ခြင်း၏ အခြားတစ်ဝက်ဖြစ်သည်။ punch lift များပြုလုပ်ပြီးနောက် သတ္တုတိုင်းသည် elasticity ဖြင့် ပြန်လည်ကောင်းမွန်လာပြီး alloy နှင့် အထူပေါ် မူတည်၍ တစ်ဒီဂရီ သို့မဟုတ် ထို့ထက်ပို၍ bend ကိုဖွင့်ပေးသည်။ controller များသည် တွက်ချက်ထားသော ပမာဏကို overbending ဖြင့် လျော်ကြေးပေးသော်လည်း စက်သည် ပစ္စည်းကို တိကျစွာသိရှိသည့်အခါတွင်သာ တွက်ချက်မှုသည် အကျုံးဝင်သည်။ တသမတ်တည်း၊ အသိအမှတ်ပြုထားသော stock ကို brake ထဲသို့ ထည့်သွင်းသော အလုပ်ရုံများသည် စက်၏ကုန်ကျစရိတ် မည်သို့ပင်ရှိစေကာမူ ရောနှောထားသော အရင်းအမြစ်စာရွက်ကို ကွေးညွှတ်သော အလုပ်ရုံများထက် ထောင့် repeatability ပိုမိုတင်းကျပ်သည်ကို မြင်တွေ့ရသည်။ သင်ပေးချေသော တိကျမှုအဆင့်တွင် သင်၏ပစ္စည်းထောက်ပံ့မှု၏ တသမတ်တည်းရှိမှုကို ထည့်သွင်းစဉ်းစားပါ။
ဝင်ရိုးအရေအတွက်က သင့်ကို ဘာတွေဝယ်ပေးသလဲ
ဝင်ရိုးသတ်မှတ်ချက်များသည် ထိန်းချုပ်ကိရိယာမှ မည်သည့်လှုပ်ရှားမှုများကို အလိုအလျောက်လုပ်ဆောင်သည်ကို ဖော်ပြပါသည်။ Y1 နှင့် Y2 တို့သည် ram ၏ အစွန်း ၂ ခုကို သီးခြားစီ ထိန်းချုပ်ပြီး အလယ်ဗဟိုမှ ဝန်များအောက်တွင် တည်ငြိမ်အောင် ထိန်းသိမ်းပေးသည်။ X သည် နောက်ကျော gauge အနက်ကို နေရာချပြီး R သည် gauge လက်ချောင်းများကို မြှောက်ကာ Z ဝင်ရိုးများသည် ၎င်းတို့ကို ကုတင်တစ်လျှောက် ရွှေ့ပေးသည်။ ၄-ဝင်ရိုးစက်သည် အထွေထွေထုတ်လုပ်မှုအများစုကို ကိုင်တွယ်သည်။ အပိုင်းဂျီသြမေတြီသည် gauge ကို အဆက်မပြတ်နေရာချထားရန် အတင်းအကျပ်ခိုင်းစေသည့်အခါတွင်သာ ၆ သို့မဟုတ် ၈ ဝင်ရိုးများသည် ၎င်းတို့ကိုယ်တိုင်အတွက်သာ အကျိုးရှိစေသည်။
ဖွဲ့စည်းပုံနှင့် စာရွက်လုပ်ငန်းကို ယှဉ်တွဲလုပ်ဆောင်သော အလုပ်ရုံများသည် press brake ကို အခြားအရာများနှင့် တွဲဖက်အသုံးပြုလေ့ရှိသည်။ သတ္တုထုတ်လုပ်ရန်အတွက် CNC စက်များ ထို့ကြောင့် ဖြတ်တောက်ခြင်း၊ ကွေးခြင်းနှင့် စက်ဖြင့်ပြုပြင်ခြင်းတို့သည် အိမ်တွင်း၌သာ ရှိနေပါသည်။ ဖိဘရိတ်သည် ကွက်လပ်များ တိကျစွာရောက်ရှိသည့်အခါ အမြန်ဆုံးထိန်းသိမ်းထားနိုင်သောကြောင့် ကွေးခြင်းတိကျမှုဆိုင်ရာ ဆွေးနွေးမှုများသည် ဖြတ်တောက်သည့်စားပွဲသို့ မကြာခဏ ပြန်လည်ခြေရာခံမိလေ့ရှိသည်။
ထိန်းချုပ်ကိရိယာများ၊ ကိရိယာများနှင့် ပိုင်ဆိုင်မှုကုန်ကျစရိတ်
ထိန်းချုပ်ကိရိယာသည် စက်နှင့် အော်ပရေတာ၏ တစ်ခုလုံးသော interface ဖြစ်သည်။ ခေတ်မီ CNC ထိန်းချုပ်ကိရိယာများသည် ကွေးညွှတ်မှုအစီအစဉ်ကို ဂရပ်ဖစ်ဖြင့် တုပပြီး မတော်တဆမှုများ မဖြစ်ပွားမီ flag collisions များကို ပြသကာ အော့ဖ်လိုင်းရေးသားထားသော ပရိုဂရမ်များကို လက်ခံသောကြောင့် နောက်အလုပ်တစ်ခုကို ပရိုဂရမ်ရေးနေစဉ် စက်သည် ကွေးညွှတ်နေမည်ဖြစ်သည်။ စက်များကို နှိုင်းယှဉ်သည့်အခါ ထိန်းချုပ်ကိရိယာတစ်ခုစီရှေ့တွင် အော်ပရေတာတစ်ဦးကို တစ်နာရီထားပါ။ interface များအကြား setup အချိန်ကွာခြားချက်သည် ram speed ကွာခြားချက်ထက် မကြာခဏ ပိုများသည်။
ကိရိယာတန်ဆာပလာများသည် ၎င်း၏ကိုယ်ပိုင်ဘတ်ဂျက်လိုင်းနှင့်ထိုက်တန်ပါသည်။ လျင်မြန်စွာပြောင်းလဲနိုင်သောစနစ်တွင် တိကျစွာမြေပြင်ထိုးခြင်းနှင့် ဒိုင်းများသည် ကနဦးတွင် ပိုမိုကုန်ကျသော်လည်း ပြောင်းလဲမှုကို မိနစ် ၃၀ မှ မိနစ်အထိ လျှော့ချပေးပါသည်။ ရောနှောထားသော တိုတောင်းသောလည်ပတ်မှု တစ်နှစ်ကျော်ကြာပြီးနောက် ပြောင်းလဲချိန်သည် မည်သည့်စက်သတ်မှတ်ချက်တစ်ခုတည်းထက်မဆို ပိုမိုဆုံးရှုံးနိုင်သော စွမ်းရည်ကို ဖြစ်ပေါ်စေသည်။
Crowning ဆိုတာ ရှည်လျားတဲ့ bed စက်တွေကို ခွဲခြားပေးတဲ့ တိတ်ဆိတ်တဲ့ spec ပါ။ ဝန်ထုပ်ဝန်ပိုးအောက်မှာ ram ဟာ သူ့ရဲ့အလယ်ဗဟိုမှာ အနည်းငယ်ယိမ်းသွားပြီး ဘာမှမပြင်ရင် ရှည်လျားတဲ့ကွေးညွှတ်မှုရဲ့အလယ်ဗဟိုကို ပုံပျက်သွားစေမှာပါ။ စက်ပိုင်းဆိုင်ရာ သို့မဟုတ် hydraulic crowning စနစ်တွေက ကွေးညွှတ်မှုကို ပယ်ဖျက်ဖို့ bed ကို ကြိုတင်ကွေးညွှတ်စေပြီး CNC ထိန်းချုပ်ထားတဲ့ crowning က အလုပ်တစ်ခုချင်းစီအလိုက် ပြင်ဆင်မှုကို အလိုအလျောက် ချိန်ညှိပေးပါတယ်။ မီတာ ၃ နှင့်အထက် bed တွေမှာ တိကျမှုနဲ့ ပတ်သက်ပြီး တခြားဘာမှမမေးခင် crowning ကို ဘယ်လိုကိုင်တွယ်လဲဆိုတာ မေးပါ၊ ဘာလို့လဲဆိုတော့ မပြင်ထားတဲ့ ram က တခြားတိကျမှုနံပါတ်တိုင်းကို ကွေးညွှတ်မှုအရှည်တစ်လျှောက်မှာ အရေးမကြီးစေလို့ပါ။
ပိုင်ဆိုင်မှုကုန်ကျစရိတ်သည် ပြေစာထက် ကျော်လွန်သွားသည်-
• ဟိုက်ဒရောလစ်ဆားကစ်များသည် ဆီကို နှစ်စဉ်အသုံးပြုကြပြီး ဆီစစ်များ၊ အလုံပိတ်များနှင့် အအေးပေးစက်ဝန်ဆောင်မှုများကို နှစ်စဉ်အသုံးပြုကြသည်။ လျှပ်စစ်မောင်းနှင်မှုများသည် ထိုစာရင်းကို ပုံမှန်ချောဆီဖြင့် အစားထိုးသည်။
• အဆိုင်းများနှင့် နှစ်များအလိုက် တစ်နာရီလျှင် ကီလိုဝပ်များစွာ ပါဝါဆွဲအား ကွာခြားချက်များ။
• ထိန်းချုပ်ကိရိယာနှင့် ကွေးညွှတ်ခွင့်ပြုမှု အခြေခံများအကြောင်း အော်ပရေတာသင်တန်းသည် အနားသတ်များကို တိတ်တဆိတ်တိုက်စားစေသော အစိတ်အပိုင်းများကို ကာကွယ်ပေးသည်။
ဘရိတ်၏ တစ်ဖက်တစ်ချက်စီရှိ ပစ္စည်းကိုင်တွယ်ခြင်းလည်း အရေးပါပါသည်။ ကွေးညွှတ်သော စက်ရုံများ ဖွဲ့စည်းပုံနှင့် စာရွက်အသုံးချမှုများတွင် သံမဏိအစိတ်အပိုင်းများ ယေဘုယျအားဖြင့် ကွေးညွှတ်ဆဲလ်၏ တကယ့် throughput ကို တိကျသော blanks များ မည်မျှမြန်မြန်ရောက်ရှိသည်အပေါ် မူတည်သည်ဟု ယူဆကြပြီး၊ ထို့ကြောင့် များစွာသောသူတို့သည် ဘရိတ်ကို a နှင့် တွဲဖက်ထားရခြင်းဖြစ်သည် ကွေးညွှတ်လိုင်းကို အစာကျွေးသည့် ဖိုက်ဘာလေဆာဖြတ်တောက်စက် ဝယ်ယူမှု ၂ ခုကို သီးခြားစီ ကိုင်တွယ်မည့်အစား။
CNC Press Brake ဝယ်ယူရာတွင် အဖြစ်များသော အမှားများ
• ပစ္စည်းအသုံးမပြုနိုင်သော တိကျမှုကို ဝယ်ယူခြင်း- ၀.၀၁ မီလီမီတာအထိ တိကျသော ram သည် ၀.၁ မီလီမီတာ အထူကွဲပြားသော sheet ကို မကယ်တင်နိုင်ပါ။
• အလေးဆုံးအလုပ်အစား ပျမ်းမျှအလုပ်အတွက် တန်ချိန်သတ်မှတ်ခြင်း။
• back gauge ဝင်ရိုးအရေအတွက်ကို လျစ်လျူရှုပြီးနောက် ရှုပ်ထွေးသော အစိတ်အပိုင်းတိုင်းတွင် လက်ဖြင့် ပြန်လည်နေရာချထားခြင်းဖြင့် ငွေပေးချေခြင်း။
• လက်တွေ့ကျသော တာဝန်စက်ဝန်းတွင် အစိတ်အပိုင်းတစ်ခုလျှင် kWh တိုင်းတာမည့်အစား ဘရိုရှာစွမ်းအင်ရာခိုင်နှုန်းများကို အသုံးပြုခြင်း။
• စက်ရောက်ရှိသည်အထိ ကိရိယာတန်ဆာပလာများနှင့် အမြန်ပြောင်းလဲနိုင်သောစနစ်များကို ဘတ်ဂျက်မှ ချန်ထားခဲ့သည်။
သင်ကတိမတည်မီ ဆုံးဖြတ်ချက်စစ်ဆေးရမည့်စာရင်း
• အထူ၊ ပစ္စည်းနှင့် ခံနိုင်ရည်တို့ဖြင့် အသုံးအများဆုံး အစိတ်အပိုင်း ၅ ခုကို စာရင်းပြုစုပြီး အလေးဆုံးမှ အရွယ်အစား တန်ချိန်ကို စာရင်းပြုစုပါ။
• duty cycle အလိုက် drive ကို ရွေးချယ်ပါ- ပါးလွှာသော စာရွက်နှင့် တိကျမှုအတွက် servo electric၊ ထူသော ပြားအတွက် hydraulic၊ နှစ်မျိုးလုံး လိုအပ်သည့်အခါ hybrid။
• လက်ဖြင့်နေရာပြန်မချဘဲ နောက်ဘက် gauge ဝင်ရိုးများသည် သင်၏ အရှုပ်ထွေးဆုံး ထပ်တလဲလဲဖြစ်ပေါ်နေသော အစိတ်အပိုင်းကို ဖုံးအုပ်ထားကြောင်း အတည်ပြုပါ။
• သင့်ကိုယ်ပိုင်ပစ္စည်းပေါ်တွင် စမ်းသပ်ကွေးညွှတ်မှုတစ်ခုကို လုပ်ဆောင်ပြီး ဆယ်ချက်တွင် ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုကို တိုင်းတာပါ။
• စက်ဈေးနှုန်းအပြင် ကိရိယာများ၊ လေ့ကျင့်မှုနှင့် တပ်ဆင်မှုတို့ကို ဘတ်ဂျက်ချပါ၊ စက်ဈေးနှုန်းပြီးနောက်တွင် မဟုတ်ပါ။
သင့်ရဲ့ ပြီးပြည့်စုံတဲ့ သတ္တုထုတ်လုပ်ရေးဆဲလ်ကို တည်ဆောက်ပါ
press brake ဟာ ထောက်ပံ့ပေးတဲ့ စက်တွေအပြင် အကောင်းဆုံးစွမ်းဆောင်ရည်ကို ပေးစွမ်းနိုင်ပါတယ်။ အပြည့်အစုံကို လေ့လာကြည့်ရှုပါ။ CNC ဖိဘရိတ်များနှင့် ပြွန်ကွေးစက်များ ပြီးတော့ သင့်ရဲ့ ပစ္စည်းစာရင်းနဲ့ နေ့စဉ်ပမာဏနဲ့ ကိုက်ညီတဲ့ အခမဲ့ ဈေးနှုန်းကို ရယူလိုက်ပါ။